



忙しい組み立てラインで、メンテナンス技術者がハンマーに手を伸ばしてベアリングをシャフトに叩きつけます。そのたった 1 つの動作により、軌道がブリネル化され、ボールが平らになり、精密部品が騒音源に変わる可能性があります。ベアリング誘導ヒーターはベアリングを均一かつ迅速に加熱し、きれいに滑り嵌めできる程度に内輪を拡張することでそのリスクを回避します。その結果、ベアリングは静かに動作し、予想される耐用年数に達し、設置後最初の 1 週間で故障することはありません。
この記事では、ベアリングIHヒーターの役割、温度設定の方法、オイルバスや直火との比較、購入前の確認事項などを解説します。また、よくある間違いや、ワークショップで出題される質問に対する実践的な回答も取り上げます。
ベアリング誘導ヒーターの機能とそれが重要な理由
ベアリング誘導ヒーターは、交流磁場を使用してベアリング鋼の内部に渦電流を生成します。これらの電流により金属が内部から加熱され、ベアリングが均一に膨張します。目的は単純です。力を加えずにベアリングをシャフトにスライドさせるのに十分なクリアランスを作成することです。
この均等な膨張が、制御された取り付けプロセスと損傷したベアリングの違いとなります。ベアリングをハンマーで叩いたり、サポートなしでプレスしたり、ホットプレート上で加熱したりすると、レースが変形したり、ケージが損傷したり、ベアリングが未知の温度に放置される可能性があります。誘導ヒーターは必要な場所に熱を与え、温度を測定可能な状態に保ちます。
誘導加熱の仕組み
ヒーターの内部では、銅製のコイルに高周波電流が流れます。ベアリングの内輪などの導電性のリング状部品がコイル内に配置されると、変化する磁場によって鋼内に循環電流が誘導されます。鋼の抵抗がこれらの電流を熱に変換します。熱は部品自体で生成されるため、プロセスは高速であり、高温の表面との接触に依存しません。
火炎浴やオイルバスよりも安全なのはなぜですか
裸火やオイルバスは、オペレーターが気付かないうちにベアリングを過熱する可能性があります。また、汚染や不均一な加熱も引き起こします。温度プローブと自動シャットオフを備えた誘導ヒーターは、ベアリングを臨界限界値以下に保ち、グリースの損失、シールの損傷、冶金学的変化の可能性を減らします。
温度制限と選択基準
ほとんどの取り付けベアリングの目標温度は 80°C ~ 100℃ で、絶対最高温度は通常 110℃ ~ 120℃ です。この範囲を超えると、鋼材の硬度が失われ、あらかじめ封入されているグリースが劣化し、シールが軟化または変形する可能性があります。
温度の選択は、ベアリングのサイズ、しまりばめ、およびシャフトの材質によって異なります。嵌合が軽い小型ベアリングの場合、必要な温度は 80°C だけです。より重いしまりばめを備えた大きなベアリングには 100°C かそれよりわずかに高い温度が必要になる場合がありますが、ヒーターはホットスポットなしでその温度に均一に到達できなければなりません。
ヒーター容量とベアリングサイズのマッチング
ヒーターの容量は通常、最大ベアリング重量または処理できる内径によって評価されます。小型の電動モーターのベアリングには 10 kg のヒーターで十分ですが、工業用の重ベアリングには 100 kg 以上のユニットが必要です。コイルのサイズと形状は、ベアリングを所定の位置に無理に押し込まずに受け入れる必要もあります。ベアリングがコイル内に簡単に収まらない場合は、定格電力に関係なく、ヒーターのサイズが適切ではありません。
温度制御と安全機能
調整可能な温度設定、プローブまたは熱電対、自動消磁、鮮明なディスプレイを探してください。取り付け後に残留磁気によりベアリングに金属粒子が引き込まれる可能性があるため、自動消磁は重要です。オペレーターが呼び出された場合でも、時間制限付きシャットオフにより過熱を防ぎます。
| 軸受の状態 | 推奨温度 | 上限 |
|---|---|---|
| 小さなベアリング、軽いフィット感 | 80℃~90℃ | 100°C |
| ミディアムベアリング、ノーマルフィット | 90℃~100℃ | 110℃ |
| 大きなベアリング、重いフィット感 | 100℃~110℃ | 120°C |
| シールベアリングまたはグリースベアリング | 80℃~100℃ | 110℃ |
段階的な安全な取り付け手順
誘導ヒーターを使用した安全な取り付けは、短い一定の手順に従います。部品を準備し、温度を設定し、ベアリングを加熱し、速やかに取り付けて、負荷がかかった状態で自然冷却します。手順を飛ばしたり急いだりすると、均等加熱のメリットが台無しになる可能性があります。
- シャフト、ハウジング、ベアリングを清掃します。バリや汚れ、古いグリスを取り除きます。
- シャフトとベアリングの穴を測定して、しまりばめを確認します。
- メーカーの指示に従って、ベアリングを誘導ヒーターのコイルに配置します。
- 目標温度を設定します。スムーズなスリップフィットを実現する最低温度を使用してください。
- コントローラーが設定値に達するまで加熱します。ディスプレイに障害が表示されない限り、サイクルを中断しないでください。
- 耐熱手袋を着用し、スムーズな動作でベアリングをシャフトに素早く移動させます。
- ベアリングが固定されるまで肩に押し当てて、自然に冷めるまで待ちます。水や圧縮空気で急冷しないでください。
よくある間違いとその回避方法
最も一般的な間違いは過熱です。ベアリングから煙が出たり、グリースが焦げた臭いがする場合は、温度が高すぎます。もう 1 つの間違いは、サイクル終了後にベアリングをヒーター内に放置したままにすることであり、ベアリングの温度が上昇し続ける可能性があります。 3 つ目は、ベアリングの消磁に失敗し、鉄の破片が収集されやすくなっている状態です。取り付け作業前には必ずヒーターの消磁機能を確認してください。
誘導加熱装置と他の方式の比較
誘導加熱は通常、ベアリングを取り付けるための最も速く、最も制御しやすい方法ですが、これが唯一の選択肢ではありません。正しい選択は、ベアリングのサイズ、利用可能な電力、および作業の頻度によって異なります。
| 方法 | 加熱速度 | 温度制御 | 汚染リスク | 最適な使用法 |
|---|---|---|---|---|
| 誘導加熱装置 | 速い | 高 | 低い | 頻繁な取り付け、清潔な作業場 |
| オイルバス | 遅い | 中 | 高 | 利用可能なオイルタンクを使用して時々作業する |
| 直火 | 非常に速い | 低い | 高 | 緊急作業のみ |
| 加熱オーブン | 遅い | 中 | 低い | 小型ベアリングの一括加熱 |
オイルバスはベアリングを均一に加熱できますが、オイルは清浄でなければならず、温度を監視する必要があります。裸火は制御が難しく、すすが残ったり、ベアリングの片側が反対側よりも熱くなったりする可能性があります。オーブンは清潔ですが時間がかかり、シールやグリースがスチールと一緒に熱される可能性があります。誘導加熱では、正しいコイルと温度設定を使用すると、これらのトレードオフが回避されます。
 TTBCおよびHMDによる深溝玉軸受 オープン、シールド、またはシールのオプション、複数のクリアランス クラス、幅広い機械用途を備えた TTBC および HMD 深溝玉軸受を調べてください。 製品を見る→
繰り返しの取り付けに適したベアリングの選択
ベアリングの取り付けや取り外しが頻繁に行われる場合は、適切な穴公差と加熱サイクルに耐えられる設計のベアリングを選択してください。深溝玉軸受はラジアル荷重とアキシアル荷重を処理し、高速で動作し、多くのすきまクラスで利用できるため、この役割では一般的です。
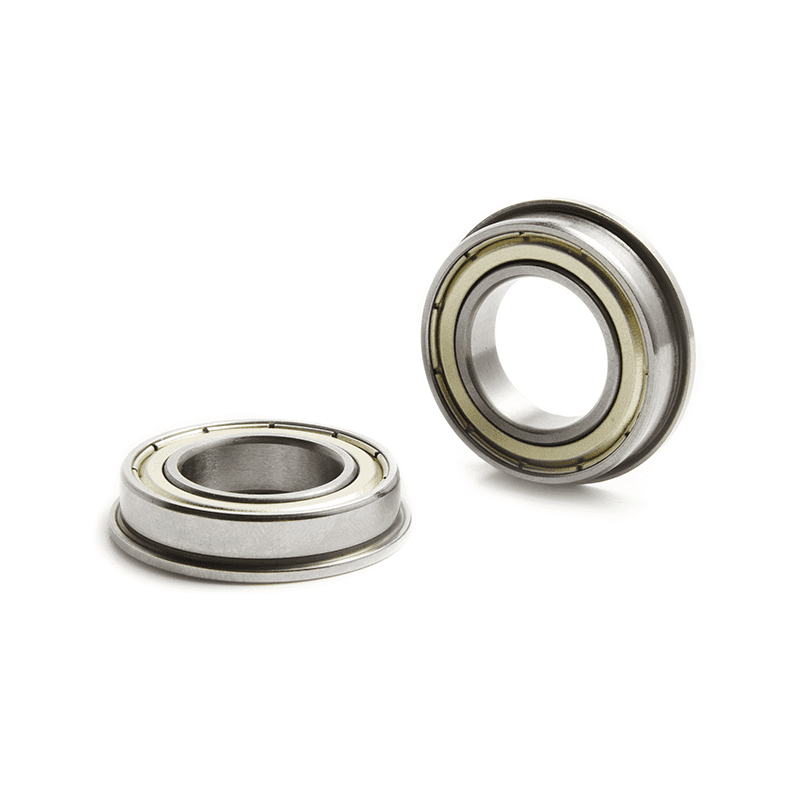
オートメーション機器の場合、フランジシリーズ深溝玉軸受はハウジングの設計と位置決めを簡素化できます。特殊なシャフト サイズの場合、非標準シリーズの深溝ボール ベアリングを使用すると、アセンブリ全体を変更することなくフィット感を調整できます。ベアリングとヒーターは適合する必要があります。重い締り嵌めにはより高い温度が必要になる場合がありますが、軽い嵌めには穏やかに温めるだけで十分な場合があります。
コンパクトなハウジング設計を実現するフランジシリーズ深溝玉軸受 オープンまたはZZシールドを備えたフランジタイプ深溝玉軸受、GCr15リングとボール、および簡単な位置決めのための仕様をご覧ください。 製品を見る→ 軸受が繰り返し加熱される場合、保持器の材質と潤滑剤が重要になります。一般に、金属製ケージは一部のポリマー製ケージよりも耐熱性が高く、取り付け温度が常に 100°C を超える場合は、高温用グリースを指定する必要があります。ベアリングの温度限界を必ずサプライヤーに確認してください。
OEM用途向けの非標準深溝玉軸受 さまざまな寸法、シール、特殊な表面処理を施した、図面やサンプルに基づいて作成されたカスタムの非標準深溝玉軸受を調べてください。 製品を見る→ 調達と保守に関する考慮事項
ベアリング誘導ヒーターを購入する場合は、単に電力を決めるだけではなく、容量と制御を決める必要があります。最大軸受重量、コイルが許容する最大内径、温度範囲、およびユニットが自動的に消磁するかどうかを確認してください。
実稼働環境の場合、ヒーターがベアリング間でどれだけ早く準備完了状態に戻るかを考慮してください。冷却が遅かったり、1 つのベアリング サイズにしか適合しない固定コイルがボトルネックを引き起こす可能性があります。ポータブルユニットは現場作業に便利ですが、ベンチモデルは多くの場合、より優れた温度安定性とより大きなコイルを備えています。
メンテナンスは簡単ですが重要です。コイルを清潔に保ち、電源ケーブルとプラグを検査し、既知の基準と比較して温度プローブをチェックします。ヒーターに冷却ファンが付いている場合は、空気の通り道を確保してください。ユニットが過熱したり、温度が不正確に保持されたりした場合は、次の取り付け作業の前に修理する必要があります。
ベアリングの選択の詳細については、 技術データ ヒーターを特定のシリーズに合わせる前に。取り付けとメンテナンスの方法については、 設置とメンテナンスのガイダンス 繰り返しの失敗を減らすのに役立ちます。
よくある質問
シールドベアリングに誘導ヒーターを使用できますか?
はい、ただしシールとグリースの温度制限内に限ります。多くの密閉ベアリングは 100°C ~ 110°C を超えてはなりません。シールが温度に敏感な材料で作られている場合は、より低い取り付け温度を選択するか、高温シールを備えたベアリングを使用してください。
ベアリングを取り付ける際にはどのくらいの温度が必要ですか?
ほとんどのベアリングは 80°C ~ 100°C でスムーズに取り付けられます。正しい温度とは、ベアリングが力を加えずにシャフト上を滑ることができる最低温度です。滑らない場合は、ハンマーで叩くのではなく、温度を少し上げてください。
加熱後に消磁が必要なのはなぜですか?
誘導加熱によりベアリングに残留磁気が残る可能性があります。磁化された軸受は鉄粒子を引きつけ、それが軌道に入り込んで摩耗を引き起こす可能性があります。自動消磁はそのリスクを軽減するため、すべての加熱サイクルの一部として実行する必要があります。
ベアリング誘導ヒーターは他の部品を加熱できますか?
はい。コイルに適合し、適切な導電性材料で作られている場合、ギア、スプロケット、スリーブ、カップリングなどのリング状の金属部品を加熱できます。同じ温度制限が、シール、潤滑剤、または熱処理された表面を備えたあらゆる部品に適用されます。
どのくらいのサイズのヒーターが必要ですか?
ヒーターは、取り付けることが予想される最も重いベアリングと最大の内径に合わせてください。ヒーターが小さすぎると時間がかかりすぎたり、温度に到達できなかったりします。大きすぎると、適切なローエンド制御がない限り、小さなベアリングが急速に加熱される可能性があります。
ベアリング誘導ヒーターは、力、汚れ、または隠れた損傷を与えずにベアリングを取り付ける方法という特定の作業場の問題を解決します。重要なのは、均一に加熱し、ベアリングの温度制限内に保ち、取り付ける前に消磁し、ベアリングを所定の位置で冷却することです。ヒーター、ベアリング、取り付け手順が一致すると、ベアリングは最良の状態で寿命を迎えます。




お問い合わせ