


A deep groove ball bearing that fails inside its first 1,000 hours is rarely a bearing problem.通常はフィッティングの問題です。外輪を叩いて 6205 をシャフトに打ち込むと、取り付け力がボールを通って軌道に伝わり、ブリネリングマークが残り、グリースの交換時期が来るずっと前にノイズとして現れます。
では、取り付けキットには何が含まれているのでしょうか?ベアリング取り付けツールは、フォース ツール (アーバー プレス、油圧プレス、フィッティング チューブとスリーブ)、ヒート ツール (誘導ヒーター、オイル バス、オーブン)、ドライブおよびインパクト ツール (デッドブロー ハンマー、インパクト リング、油圧ナット)、取り外しツール (2 ジョーおよび 3 ジョー プラー、ブラインド プラー、スライド ハンマー) の 4 つの実用的なファミリーに分類されます。 Add a dial indicator, a feeler gauge and a contact thermometer, and you can mount and verify almost any standard bearing correctly.
これらを結び付けるルールは短いです。しまりばめが行われているリングにのみ力を加え、ベアリングの温度制限を超えないようにして、感触ではなく測定によって結果を確認します。
ベアリング取り付けツールとは何ですか?
A bearing mounting tool is any device that seats a bearing with the right force path, temperature and alignment. Your existing shop press already qualifies, provided you have the correct adapter for the bore in front of you.
| ツールファミリー | 最適な用途 | 代表的なボア範囲 | 失敗を防ぐ |
|---|---|---|---|
| アーバープレスと継手チューブ | 冷間取付、軽度から中程度のフィット感 | 10~80mm | ハンマー打撃によるブリネリング |
| 油圧プレスおよびフィッティングスリーブ | 冷間取り付け、激しい干渉 | 30~150mm | コックされた、ずれたシート |
| 誘導加熱装置 | ホットマウンティング、中型および大型ベアリング | 50~500mm | 過剰な力とシートの損傷 |
| オイルバスまたはオーブン | ホットマウント、少量、シンプルな部品 | どれでも | 不均一で制御されていない加熱 |
| オイルインジェクション付き油圧ナット | テーパーと重度のしまりばめ | 100mm以上 | テーパーシートのかじり |
| 2 つ爪または 3 つ爪プーラー | ハウジングからの外輪の取り外し | 10~100mm | ハウジングシートの得点 |
| ブラインドプーラーまたはスライドハンマー | ブラインドハウジングまたはショルダーハウジングのベアリング | 10~50mm | 内輪をボールに通して引き抜く |
The message from the table is that the adapter matters more than the machine. A modest arbor press with a correctly sized fitting tube outperforms a large hydraulic press used with a length of pipe.
Cold Mounting: Presses, Fitting Tubes and Sleeves
最大約 80 mm の穴と通常の締まりばめの場合、正しいフィッティング チューブを備えたプレスが最も速くて安全な方法であり、加熱装置よりもはるかに低コストです。
Two details decide whether the press helps or harms.力は実際に締め付けられたリングを通って伝わる必要があります。内輪が締り嵌めになっていると、チューブが内輪の面を押し付けます。 with a housing fit, it presses on the outer ring. The tube face must also be flat, parallel and wide enough to cover the ring shoulder without touching the cage, shield or seal.
サイズ調整は工房が手を抜くところです。 A tube that is too narrow concentrates stress on a small band of the ring and can tilt the bearing;幅が広すぎるとケージを圧迫します。境界寸法を確認してください。 技術データ チューブセットを加工する前に、正確なシリーズのページを参照してください。
普通のハンマーは取り付けツールではありません。適切な取り付けスリーブを備えたデッドブロー ハンマーは、取り付けが軽い小型ベアリングには使用でき、多くの場合現場ではこれが唯一の選択肢ですが、衝撃はしっかりとしたリングに直接当たる必要があります。
これは、ほとんどの 60 シリーズおよび 62 シリーズ ベアリングの作業環境です。j5 から k5 シャフトに適合する一般的な産業用で、よく作られた 1 つのチューブ セットで日常的な取り付け作業の大部分をカバーします。
 OEM深溝玉軸受60シリーズ GCr15 リングを備えた 60 シリーズ深溝玉軸受、複数のシール、精度グレード、日常的な工業用取り付け用の荷重/速度データをカテゴリにリストします。 製品を見る→
Hot Mounting: Induction Heaters and Temperature Limits
冷間取り付けで過剰な力が必要となる場合、熱は適切なツールです。実際には、これは約 0.05 mm のしめしろまたは 100 mm を超える穴を超えて適合することを意味します。
算術は簡単です。軸受鋼は摂氏 1 度あたり直径の約 0.00115 パーセント膨張するため、100 mm の内径で 0.05 mm のしめしろを得るには、およそ 45 ℃ の温度上昇と 20 ~ 30 ℃ の作業マージンが必要です。 The target usually lands near 70 to 90 degrees C, comfortably inside the safe range.
その範囲には限界があります。標準ベアリングは 120 ℃ を超えてはならず、シールされたベアリングまたはグリースが塗布されたベアリングは、グリースとシール エラストマーが生き残るために 80 ℃ 以下に保つ必要があります。 IH ヒーターは目標温度に素早く均一に到達し、ほとんどのユニットは設定温度を保持します。オーブンまたはオイルバスは少量を処理しますが、加熱が遅く、オイルバスには残留物が残ります。ベアリングを使用する前に除去する必要があります。
直火、ホットプレート、ヒートガンなどは絶対に使用しないでください。 Local overheating alters the temper of the raceway, and the damage is invisible at the moment of mounting.
Removal Tools: Pullers, Blind Pullers and Hydraulic Nuts
取り外しは同じ論理を逆にたどります。締り嵌めを担っているリングを握って引っ張ります。回転要素を決して引っ張らないでください。
シャフトの取り付けには、2 爪プーラーまたは 3 爪プーラーを備えた内輪の後ろにベアリング セパレーターまたは分割プレートを使用します。 For a housing fit, the puller acts on the outer ring. In blind or shouldered housings, a blind puller or slide hammer with an expanding collet is the only tool that reaches the outer ring;ベアリングが動かない場合は、強く叩くのではなく、ハウジングを適度に温めてください。
大きなテーパードシートと重いフィット感は別の仕事です。そこでは油圧ナットとオイル注入が標準装備されており、衝撃を与えずに制御された軸力を加え、圧力を記録することができます。取り外しの際にボールが抜けてしまったベアリングはスクラップとして扱う必要があります。
工具のはめあいとボアサイズの一致
ツールの選択は、習慣ではなくサイズとフィット感に従います。以下の表は、通常の産業用途における深溝玉軸受の妥当な出発点です。
| 義務とフィット感 | 取付方法 | 除去方法 | 検証 |
|---|---|---|---|
| 最大50 mmの穴、j5からk5まで | フィッティングチューブ付きアーバープレス | セパレータープレート+プーラー | 針回転、ダイヤルインジケーター |
| 内径50~100mm、k5~m5 | 油圧プレスまたは誘導加熱装置 | タイトリングに作用するプラー | ラジアル振れチェック |
| 100mm以上, m5 to n6 | 誘導加熱装置 at 70 to 90 degrees C | 油圧プーラーまたはオイルインジェクション | 冷却後のクリアランスチェック |
| シールされたベアリングまたはグリースが塗布されたベアリング | 誘導加熱装置 at or below 80 degrees C | プーラー、80℃以上の加熱禁止 | 手でスムーズに回転 |
| 薄片またはミニチュアシリーズ | 軽いアーバープレス、ゆっくりとスクエア | ブラインドプーラーまたは拡張コレット | ざらざら感と遊びを感じる |
カタログ ページではなく図面に従ってベアリングが作成される場合、取り付け方法はその図面に従います。フィット感、シートの硬さ、許容温度はすべて仕様に基づいており、工具はそれらを尊重する必要があります。
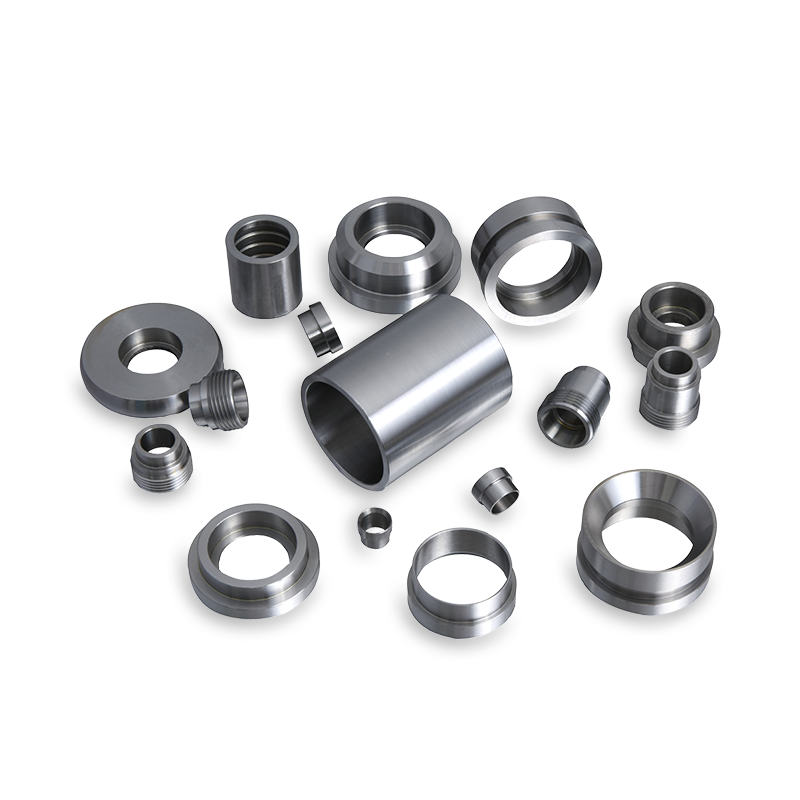
OEM非標準シリーズ深溝玉軸受 図面またはサンプルに基づいて作成されたカスタム深溝玉軸受。さまざまな寸法、列タイプ、シール、特殊機器向けのミニチュア フランジ オプションを備えています。 製品を見る→ ベアリングの寿命を縮める5つの取り付けミス
増加する被害のほとんどは、繰り返される少数のショートカットに遡ります。
- 間違ったリングを運転する。ボールを通過した力は、柔らかい面のハンマーを使用した場合でも、数秒で軌道をブリネルします。
- 制御不能な加熱。トーチまたはホット プレートは不均一な温度と局所的な過熱を引き起こし、軌道の硬さを変化させます。
- 古いベアリングをドライバーとして使用します。 It contacts the wrong surface, transmits load through the balls and often jams in the seat.
- アライメントチェックをスキップします。わずかに傾いて押し込まれたベアリングは軌道の片側に負荷がかかり、早期に故障します。
- 残留クリアランスは無視します。冷却後にダイヤルインジケーターで再確認してください。固く回転するベアリングにはすでに予圧がかかっています。
ベアリング自体が必要な工具をどのように変えるか
The bearing design shapes the toolkit as much as the shaft does. 67、68、69 シリーズなどの薄肉ベアリングは、60 または 62 シリーズよりもウォームアップが速く、歪みやすいため、加熱出力よりも制御された誘導加熱が重要であり、多くの場合、プレスはインパクト ツールよりも安全です。
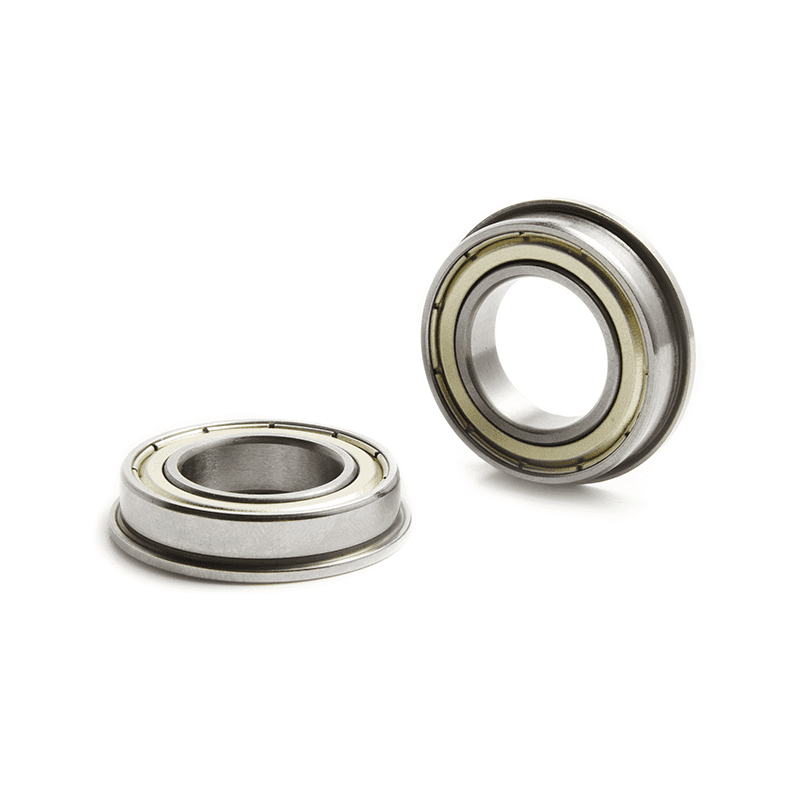
オートメーション機器のフランジ シリーズ ベアリングは、ハウジングの 1 つの特徴がどのように方法を変えるかを示しています。フランジは機械加工された凹部に位置するため、平板を備えたプレスは、ハンマーで加工するよりもはるかによく軸方向の位置を保持します。
OEMフランジシリーズ深溝玉軸受 機械加工された凹部に配置するためのフランジ付き深溝玉軸受。小口径のシールド付きおよびオープンのバリエーション、GCr15 リング、および複数のクリアランス グレードを備えています。 製品を見る→ Miniature MR series bearings tolerate almost no mounting force and belong in a light, well-aligned arbor press. Large bearings rarely fail because the tool was too small; they fail because the tool was applied to the wrong ring.
FAQ: 実際のベアリング取り付けツール
ハンマーでベアリングを取り付けることはできますか?
Only with a proper impact ring or fitting sleeve on a light fit. Direct hammer blows on a ring, and any blow that passes through the balls, will damage the bearing even if it looks fine afterwards.
Do I need an induction heater, or is an oven enough?
オーブンは少量でシンプルな取り付けに対応しますが、ゆっくりと不均一に加熱されます。 For repeat production work, an induction heater with a temperature setpoint gives consistent results and protects grease and seals.
ベアリングにとって熱すぎる温度とはどのくらいですか?
Stay at or below 120 degrees C for standard bearings and 80 degrees C for sealed or pre-greased types.触るのではなく接触温度計で確認してください。
最も過小評価されている取り付けツールは何ですか?
タイトリングに合わせたサイズのフィッティングチューブと、その後にダイヤルインジケーターが続きます。 Together they prevent more bearing failures than any press upgrade.
Mounting is a measurable process, not a matter of force and feel.ツールをリングに合わせ、温度制限を遵守し、機械を稼働させる前に結果を確認します。これがすべての方法であり、どのワークショップでも利用できる最も安価な信頼性の高い作業です。
A bearing seated correctly the first time will outlast three that were pressed on by guesswork.




お問い合わせ